Artykuł sponsorowany
Klasy czystości gazów technicznych: co zmieniają w spawaniu i kontroli jakości
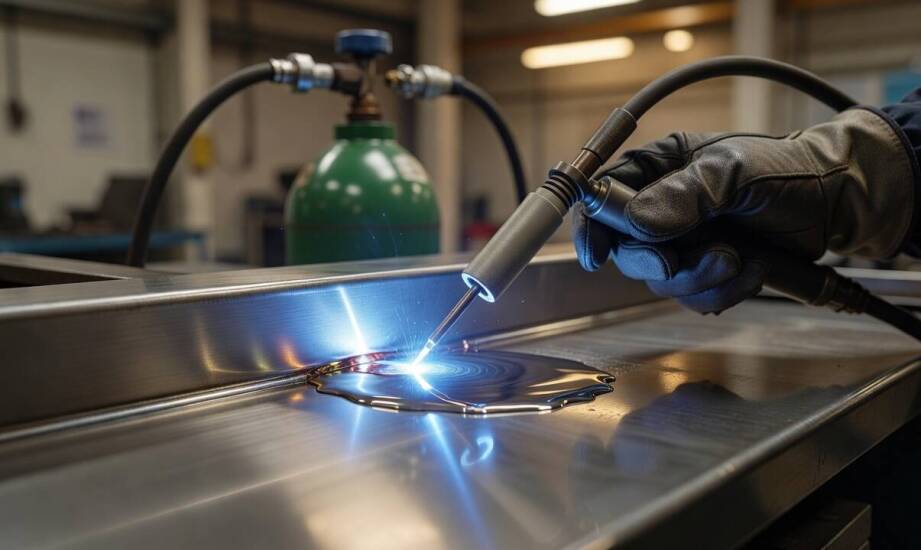
W jednym z zakładów produkcyjnych partia argonu technicznego pozwoliła uzyskać stabilny łuk elektryczny i gładkie spoiny. Inna butla sprzedawana pod tą samą nazwą handlową powodowała wtrącenia gazowe. Różnica w zachowaniu łuku często sprowadza się do klasy czystości gazu, czyli poziomu mikroskopijnych domieszek i wilgoci. Wielu przedsiębiorców zakłada, że identyczne oznaczenie substancji na etykiecie gwarantuje ten sam efekt. Specyfikacja zanieczyszczeń odgrywa jednak kluczową rolę w procesach wymagających wysokiej precyzji. Przemysł spawalniczy, spożywczy i laboratoryjny opierają swoje procedury na bardzo ścisłych standardach jakościowych. Nawet ułamki promili obcych substancji wpływają na ostateczne parametry końcowego wyrobu.
Oznaczenia klas czystości gazów technicznych
System oznaczeń opiera się na uniwersalnym zapisie dwucyfrowym, który jest oddzielony kropką. Pierwsza cyfra w tym kodzie informuje o liczbie dziewiątek w wartości procentowej, natomiast druga precyzuje ostatnią cyfrę ułamka. Wyższa klasa oznacza mniejszą zawartość zanieczyszczeń przedostających się do substancji podczas produkcji lub napełniania butli. Gaz opisany jako 2.0 gwarantuje czystość na poziomie 99 procent i dopuszcza do 1 procenta obcych pierwiastków, co odpowiada 10 000 cząsteczek na milion (ppm). Wyraźny skok jakościowy następuje przy klasie 3.0, która osiąga 99,9 procent czystości i obniża maksymalną ilość domieszek do 1000 ppm. Substancje o parametrze 4.0 zapewniają 99,99 procent zgodności z głównym składnikiem przy limicie 100 ppm. Branże o wyższych wymaganiach badawczych korzystają z klasy 5.0, odpowiadającej 99,999 procentom czystości. Obciążenie zanieczyszczeniami spada tam poniżej 10 ppm. Najwyższa powszechnie stosowana klasa 6.0 ogranicza obecność innych cząsteczek zaledwie do 1 ppm. Systematyzacja klas ułatwia powtarzalność procesów technologicznych, ujednolicając język między inżynierami a zespołami badawczymi. Zrozumienie parametrów technicznych minimalizuje ryzyko błędów materiałowych.
Znaczenie domieszek dla spawalnictwa i laboratoriów
Śladowe ilości tlenu, azotu lub węglowodorów w osłonie gazowej zauważalnie zmieniają zachowanie metalu. Zbyt niska klasa gazu powoduje porowatość spoiny i niestabilny łuk elektryczny, zmuszając spawacza do kosztownych poprawek. Zalecenia dla metody TIG przy materiałach wrażliwych opierają się na bardzo rygorystycznych specyfikacjach. Podczas pracy z tytanem lub stopami aluminium dobiera się wysokie klasy czystości, wykorzystując argon na poziomie 99,998 lub 99,999 procent. Eliminacja wilgoci i utleniaczy chroni jeziorko spawalnicze przed mikropęknięciami, gwarantując pełną wytrzymałość mechaniczną.
Restrykcyjne podejście dominuje również w sektorze przetwórstwa żywności oraz analityce. Stabilność składu chemicznego kolejnych partii i poprawna dokumentacja stanowią tam fundament działania. Podstawowy parametr ciśnienia ustępuje miejsca normom bezpieczeństwa i wytycznym stowarzyszeń takich jak EIGA. Dla dwutlenku węgla przeznaczonego do celów spożywczych maksymalna wilgotność wynosi 20 ppm. Zawartość całkowitych lotnych węglowodorów (TVHC) nie może przekraczać 50 ppm, a limit tlenku węgla to 10 ppm. Laboratoria chemiczne wdrażają podobne ograniczenia, aby minimalizować błędy w spektrometrii i chromatografii.
Wymóg ścisłej kontroli certyfikatów kształtuje codzienne dostawy w dużych ośrodkach przemysłowych. Przedsiębiorstwa nabywające gazy techniczne w Warszawie opierają audyty na weryfikacji świadectw analitycznych. Certyfikat jakości dołączony do partii towaru ułatwia dobór optymalnej klasy czystości do rygorystycznych tolerancji produkcyjnych. Taka dokumentacja stanowi dowód spełnienia limitów dla wilgoci i węglowodorów. Na krajowym rynku działa między innymi firma Kamino, produkująca takie sprężone i skroplone mieszanki dla przemysłu. Zastosowanie odpowiednio dobranej specyfikacji stabilizuje proces obróbki, obniżając długoterminowe koszty operacyjne całego zakładu.
Decyzja o wyborze parametrów zasilania aparatury badawczej czy urządzeń spawalniczych bezpośrednio determinuje jakość wyrobu. Klasa czystości gazu zawsze wynika z tolerancji konkretnego procesu technologicznego, poziomu akceptowalnego ryzyka oraz norm zarządzania jakością. Błędne założenie o wystarczalności samej nazwy substancji prowadzi do nawracających wad strukturalnych i problemów podczas audytów. Świadoma interpretacja oznaczeń butli pozwala uniknąć przestojów produkcyjnych i chroni zakład przed koniecznością utylizacji wadliwych partii materiału.
Kategorie artykułów
Polecane artykuły

Jakie znaczenie ma lokalizacja nowych mieszkań na Widzewie?
Jak położenie lokalu w Leżajsku wpływa na prywatność i tempo spotkania
Jak warstwa etykiety współgra z kalką przy nadruku zmiennych danych
