Artykuł sponsorowany
Jak szlifowanie usuwa nadlewy i przygotowuje odlew żeliwny do kontroli jakości
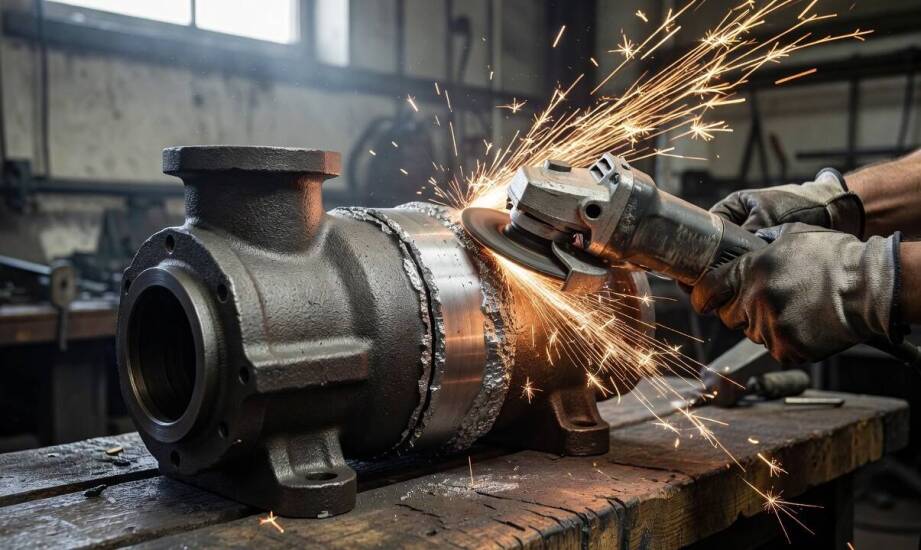
Po wyjęciu odlewu żeliwnego z formy piaskowej na jego powierzchni zawsze pozostają nadlewy, resztki układów wlewowych, ślady po ochładzalnikach oraz przypalenia z masy formierskiej. Te technologiczne pozostałości są naturalnym efektem krzepnięcia ciekłego metalu, jednak uniemożliwiają bezpośrednie użycie detalu w maszynach czy pojazdach. Surowy odlew przypomina kształtem docelowy produkt, ale wymaga mechanicznego ukształtowania krawędzi i wyrównania płaszczyzn. Prawidłowo przeprowadzone wykończenie powierzchni pozwala usunąć niedoskonałości, zachować narzuconą tolerancję wymiarową i w pełni przygotować element do pracy w wymagających warunkach przemysłu ciężkiego.
Kontrolowane usuwanie nadmiaru materiału
Pierwszy etap obróbki wykańczającej obejmuje precyzyjne odcięcie i zeszlifowanie elementów nadmiarowych, które powstały w procesie zalewania formy. Prawidłowo poprowadzone szlifowanie odlewów żeliwnych polega na zrównaniu wlewów z płaszczyzną odlewu przy jednoczesnym zachowaniu pierwotnej geometrii krawędzi funkcjonalnych. Operator maszyny prowadzi wrzeciono szlifierki wzdłuż linii podziału formy, ściśle kontrolując głębokość skrawania. Ciągły nadzór nad polem roboczym gwarantuje, że ścianki nośne i zaprojektowane otwory montażowe pozostają nienaruszone. W przypadku elementów wykonanych z popularnych gatunków żeliwa szarego od EN-GJL-150 do EN-GJL-250 zabieg ten prowadzi do całkowitego usunięcia resztek ochładzalników i zendry, odsłaniając jednorodną strukturę metalu.
Dobór parametrów obróbczych zależy bezpośrednio od użytego gatunku żeliwa oraz grubości usuwanej warstwy naddatku. Praca z żeliwem szarym narzuca szczególne wymagania warsztatowe. Specjaliści stosują ściernice wykonane z węglika krzemu (SiC) i prowadzą narzędzie przy zachowaniu bardzo niskiego docisku. Taka technika zapobiega mechanicznemu wyrywaniu płatków grafitu ze struktury stopu, co chroni powierzchnię przed powstawaniem głębokich rys osłabiających materiał. Detale o większej twardości wymagają z kolei podwyższenia prędkości obwodowej tarczy i zastosowania odpowiedniego cyklu chłodzenia. Szybkie odprowadzanie ciepła skutecznie ogranicza miejscowe nagrzewanie, które mogłoby wywołać niepożądane hartowanie powierzchniowe. Zastosowany ruch narzędzia dopasowuje się do docelowej geometrii elementu. Szlifowanie wielkogabarytowych obudów przekładni opiera się na posuwie liniowym gwarantującym płaskość, podczas gdy wypukłe klocki hamulcowe do zastosowań kolejowych obrabia się ruchem naśladującym ich naturalną, roboczą krzywiznę.
Przygotowanie powierzchni i kryteria odbioru technicznego
Mechaniczne wyrównanie tekstury odlewu to warunek konieczny do przeprowadzenia pomiaru jego ostatecznych wymiarów oraz wykonania zaawansowanych badań defektoskopowych. Kontrola nieniszcząca magnetyczno-proszkowa lub penetracyjna wymaga powierzchni wolnej od luźnych frakcji i dużych nierówności. Gładka płaszczyzna pozwala także na prawidłowe ułożenie uszczelek i całkowicie eliminuje ryzyko zatarcia w miejscach bezpośredniego kontaktu z innymi elementami ruchomymi układu. Wymagania dotyczące docelowej struktury regulują rygorystyczne standardy techniczne, na czele z normą PN-EN 1370. System ten definiuje określone kategorie chropowatości, które inspektorzy jakości oceniają, przykładając do odlewu specjalne wzorce wzrokowo-dotykowe SCRATA.
Komponenty kierowane do dalszego zabezpieczenia antykorozyjnego potrzebują specyficznego przygotowania podłoża. Użycie szlifierek nadaje metalowi odpowiednią szorstkość umożliwiającą mechaniczną adhezję powłoki malarskiej, którą przed nałożeniem farby bardzo często wyrównuje się za pomocą śrutowania strumieniowego. Równomierne wykończenie krawędzi zapobiega powstawaniu ognisk wczesnej korozji oraz mikropęknięć w elementach pracujących pod stałym obciążeniem. Niezeszlifowane zadziory na korpusach napędów czy wstawkach hamulcowych generują mocne karby geometryczne. Wywołują one nierównomierny rozkład naprężeń w trakcie eksploatacji, co mocno przyspiesza zmęczenie detalu i stwarza ryzyko nagłej awarii.
Rygorystyczne normy dla poszczególnych branż wyznaczają granicę między prostym oczyszczaniem a właściwym odbiorem technicznym. Etap decydujący o dopuszczeniu odlewu do instalacji opiera się na ścisłej weryfikacji wymiarów oraz potwierdzeniu usunięcia wżerów i wewnętrznych pęknięć. Weryfikację tych parametrów przed wysyłką precyzyjnych odlewów dla górnictwa i kolei standardowo przeprowadza zakład Fonder Polska 2, kontrolując zgodność wymiarów oraz brak uszkodzeń krawędzi. Ostateczna przepustka dla gotowego komponentu wymaga udowodnienia, że bezpiecznie zniwelowano ostre pozostałości, a grubość ścianek konstrukcyjnych zgadza się ze specyfikacją dostarczoną przez odbiorcę.
Właściwie zaplanowany cykl obróbki wykańczającej definiuje przydatność technologiczną każdego odlewu żeliwnego. Mechaniczne zeszlifowanie wlewów oraz naddatków eliminuje pierwotne wady formierskie i sprowadza detal do wartości zgodnych z wymogami projektu. Odpowiednio wyprowadzona płaszczyzna warunkuje przyczepność powłok ochronnych, a w szerszej perspektywie gwarantuje długą i w pełni bezawaryjną pracę obciążonych układów w przemyśle ciężkim.
Kategorie artykułów
Polecane artykuły

Jakie znaczenie ma lokalizacja nowych mieszkań na Widzewie?

Jak niestandardowe dennice mogą poprawić funkcjonalność budynków?

Praktyczne metody optymalizacji podatkowej dla małych i średnich przedsiębiorstw
