Artykuł sponsorowany
Jak błędy w modelu odlewniczym zmieniają skurcz, geometrię i późniejsze poprawki odlewu
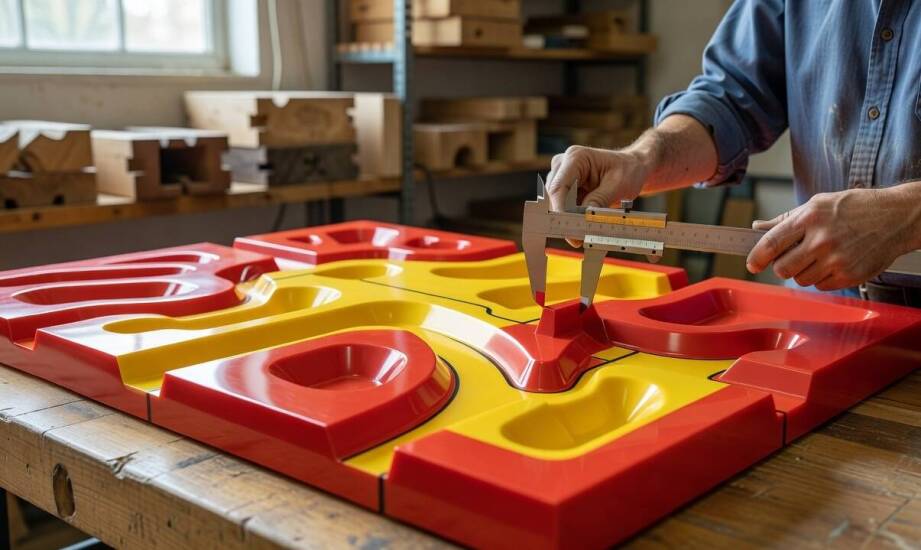
Problemy z wymiarami i geometrią gotowych odlewów żeliwnych najczęściej mają swoje źródło jeszcze przed etapem przygotowania formy piaskowej, a dokładnie podczas projektowania pierwotnego wzorca. Niedokładności popełnione w tej początkowej fazie prowadzą do nieprawidłowego skurczu stopu, deformacji krawędzi oraz konieczności czasochłonnych poprawek maszynowych. Precyzyjnie wykonane oprzyrządowanie musi ściśle uwzględniać specyfikę zachowania płynnego metalu, aby zagwarantować powtarzalność całego procesu odlewniczego w przemyśle ciężkim.
Wpływ skurczu stopu i geometrii ścianek na poprawność wymiarową
Skurcz odlewniczy żeliwa szarego wymusza powiększenie wzorca o odpowiedni zapas w stosunku do oczekiwanego wyrobu końcowego. Wartość ta zazwyczaj oscyluje wokół jednego procenta, jednak dla ciężkich odlewów hamowanych przyjmuje się często orientacyjne wielkości ułamkowe uzależnione od grubości ścianek. Wzorzec należy precyzyjnie przeskalować dla każdego gatunku żeliwa z osobna, ponieważ stopy takie jak EN-GJL-150 czy EN-GJL-250 charakteryzują się nieco inną dynamiką stygnięcia i krzepnięcia we wnęce. Zjawisko to wpływa nie tylko na same zewnętrzne gabaryty, ale również na rozkład naprężeń wewnętrznych stygnącego detalu. Błąd na etapie przeliczania tych naddatków skutkuje uzyskaniem elementów o niewłaściwych rozmiarach, które na późniejszym etapie produkcji sprawiają trudności podczas frezowania i toczenia.
Równie istotnym aspektem kształtowania wzorca są pochylenia technologiczne wprowadzane na bocznych płaszczyznach, prostopadłych do płaszczyzny podziału. W praktyce warsztatowej stosuje się tu najczęściej orientacyjne, niewielkie kąty dobierane elastycznie do wysokości danej ścianki i wytycznych normowych. Zastosowanie odpowiednich pochyleń ułatwia bezpieczne wyjęcie wzorca z zagęszczonej masy formierskiej bez niszczenia jej struktury. Sama linia podziału bezpośrednio determinuje kierunek rozformowania i rzutuje na ryzyko uszkodzenia krawędzi. Zbyt ostre kąty bez technologicznego ścięcia prowadzą do obsypywania się piasku, co ostatecznie przekłada się na wady powierzchniowe gotowego wyrobu żeliwnego. Opracowanie optymalnego podziału wymaga dodatkowo uwzględnienia środka ciężkości elementu oraz układu wlewowego.
Rola materiałów i znaków rdzeniowych w procesie przygotowania formy
Wytwarzanie skomplikowanych komponentów, takich jak obudowy przekładni czy elementy układów hamulcowych dla kolei, narzuca konieczność stosowania rdzeni kształtujących wewnętrzne przestrzenie. Z tego powodu na wzorcach umieszcza się znaki rdzeniowe, które odtwarzają w piasku specjalne gniazda pozycjonujące. Dodatkowo uwzględnia się technologiczne naddatki na obróbkę mechaniczną, wynoszące zazwyczaj od kilku do kilkunastu milimetrów w zależności od gabarytu detalu i docelowej klasy chropowatości. Prawidłowo zwymiarowane znaki rdzeniowe gwarantują stabilne osadzenie rdzenia, co bezpośrednio zapobiega błędom pasowania podczas późniejszego montażu w gotowych maszynach.
Materiały wykorzystywane do budowy oprzyrządowania dobiera się na podstawie planowanej wielkości produkcji oraz wagi samego odlewu. Drewno sprawdza się dobrze przy niskich seriach jednostkowych, zapewniając orientacyjną trwałość na poziomie kilkuset zaformowań przed koniecznością regeneracji. Z kolei żywice poliuretanowe i epoksydowe, często kształtowane na obrabiarkach CNC, oferują znacznie wyższą stabilność wymiarową oraz wydłużoną żywotność. Odlewnia Fonder Polska 2 wykorzystuje zaawansowane modele odlewnicze przygotowywane z myślą o technologii formowania ręcznego i maszynowego FKT. Zastosowanie obróbki numerycznej pozwala uzyskać idealnie gładką powierzchnię tworzywa, która ogranicza przywieranie masy piaskowej. Odpowiedni dobór technologii wykonania wzorca bezpośrednio warunkuje opłacalność całego cyklu produkcyjnego przy zleceniach na średnie i duże komponenty.
Dobrze przemyślane oprzyrządowanie odlewnicze stanowi fundament bezproblemowej produkcji seryjnej oraz jednostkowej. Inwestycja w dokładny projekt wzorca zauważalnie zmniejsza zakres poprawek w samej formie, ułatwia obróbkę skrawaniem i przyspiesza proces kontroli jakości gotowych detali. Prawidłowe odwzorowanie skurczu, pochyleń oraz naddatków technologicznych przekłada się na optymalizację kosztów wytwarzania i wysoką powtarzalność geometryczną precyzyjnych odlewów dostarczanych do sektora górniczego, hutniczego i motoryzacyjnego. Zrozumienie relacji między modelem a końcowym detalem determinuje sukces technologiczny całego zakładu odlewniczego.
Kategorie artykułów
Polecane artykuły
Jakie znaczenie ma lokalizacja nowych mieszkań na Widzewie?
Jak niestandardowe dennice mogą poprawić funkcjonalność budynków?
Praktyczne metody optymalizacji podatkowej dla małych i średnich przedsiębiorstw